Polyvinylchlorid (PVC), celým menom polyvinylchlorid, je široko používaný termoplast. Je to druh syntetického materiálu, ktorý je vo svete populárny a široko používaný. Je obľúbený, pretože kombinuje odolnosť s flexibilitou. PVC rúry a tvarovky, ktoré sa používajú v stavebníctve, obaloch, medicíne a mnohých ďalších odvetviach, sú dnes nevyhnutnou súčasťou infraštruktúry. Spomedzi nich predstavuje najväčší podiel priemysel stavebných materiálov, ktorý tvorí 60%, nasledovaný obalovým priemyslom a množstvom ďalších priemyselných odvetví malého rozsahu.
PVC chemická odolnosť vďaka čomu je ideálny pre výrobky, ktoré prichádzajú do kontaktu s chemikáliami alebo vlhkosťou. PVC ľahko neabsorbuje vodu, vďaka čomu je vhodný na vonkajšie použitie. Okrem toho má PVC dobrú pevnosť v ťahu, čo pomáha pri vytváraní produktov vyžadujúcich odolnosť. Výrobky z PVC sa v podstate vyrábajú zo surového prášku PVC procesom tepla a tlaku.
Polymérny materiál je voľne tečúci prášok, ktorý vyžaduje pridanie stabilizátorov a pomocných látok. Pridávajú sa ďalšie zložky, ktoré zvyšujú jeho tepelnú odolnosť, húževnatosť a ťažnosť. Moderné spracovanie PVC zahŕňa vysoko rozvinuté vedecké metódy vyžadujúce presnú kontrolu nad procesnými premennými.
Základné Technológie Výroby PVC Rúr a Tvaroviek
Dva hlavné procesy používané pri výrobe PVC výrobkov sú extrúzia rúr a vstrekovanie tvaroviek. Prívod do extrúznych alebo formovacích strojov môže byť priamy, vo forme „suchej zmesi“ alebo vopred spracovaný na granulovanú „zmes“. Formulácia a miešanie sú kritickými fázami procesu a dodržiavajú sa prísne špecifikácie pre vstupné suroviny, dávkovanie a miešanie.
Extrúzia PVC Rúr
Tvrdá PVC rúrka z PVC (rúrka z PVC-U) sa extruduje metódou lisovania za horúca po zmiešaní PVC živice so stabilizátorom a mazivom. Je to prvá plastová rúrka, ktorá bola vyvinutá a použitá.
Proces extrúzie krok za krokom
- Príprava surovín: Polymér a prísady (1) sa presne odvážia (2) a spracujú pomocou vysokorýchlostného miešania (3), aby sa suroviny zmiešali do rovnomerne rozloženej suchej zmesi. Teplota miešania okolo 120 °C sa dosiahne teplom trením. V rôznych štádiách procesu miešania sa prísady roztavia a postupne potiahnu granule PVC polyméru.
- Chladenie a skladovanie zmesi: Po dosiahnutí požadovanej teploty sa zmes automaticky vypustí do chladiacej komory, ktorá rýchlo zníži teplotu na približne 50 °C, čím umožní prepravu zmesi do medziskladu (4), kde sa dosiahne rovnomerná teplota a hustota.
- Extrudér: Srdcom procesu, extrudérom (5), je teplotne riadený zónový valec, v ktorom sa otáčajú presné „skrutky“. Moderné závitovky extrudéra sú zložité zariadenia, starostlivo navrhnuté s rôznymi letmi na riadenie kompresie a šmyku, vyvinuté v materiáli, počas všetkých štádií procesu. Konfigurácia dvojitej protibežnej skrutky používaná všetkými hlavnými výrobcami ponúka vylepšené spracovanie.
- Tavenie a homogenizácia: Suchá zmes PVC sa dávkuje do valca a skrutiek, ktoré potom prevedú suchú zmes do požadovaného stavu „tavenia“ pomocou tepla, tlaku a šmyku. Počas svojho prechodu pozdĺž závitoviek PVC prechádza cez množstvo zón, ktoré stláčajú, homogenizujú a odvetrávajú prúd taveniny.
- Tvarovanie a dimenzovanie: Konečná zóna zvyšuje tlak na vytláčanie taveniny cez hlavu a súpravu dýzy (6), ktorá je tvarovaná podľa veľkosti požadovaného potrubia a prietokových charakteristík prúdu taveniny. Akonáhle rúrka opustí vytláčaciu hubicu, je dimenzovaná prechodom cez presnú dimenzovaciu manžetu s vonkajším vákuom.
- Chladenie: To je dostatočné na vytvrdenie vonkajšej vrstvy PVC a udržanie priemeru rúry počas konečného chladenia v komorách s riadeným vodným chladením (8).
- Ťahanie: Rúrka je ťahaná cez dimenzovanie a chladenie pomocou sťahováka alebo odťahovania (9) konštantnou rýchlosťou. Regulácia rýchlosti je pri použití tohto zariadenia veľmi dôležitá, pretože rýchlosť, ktorou sa rúra ťahá, ovplyvní hrúbku steny hotového výrobku. V prípade rúrky s gumovým prstencovým spojom sa ťah vo vhodných intervaloch spomaľuje, aby sa rúrka v oblasti hrdla zahustila.
- Označovanie a rezanie: In-line tlačiareň (10) označuje rúry v pravidelných intervaloch s identifikáciou podľa veľkosti, triedy, typu, dátumu, štandardného čísla a čísla extrudéra. Automatická rozdeľovacia píla (11) odreže rúru na požadovanú dĺžku.
- Tvorba hrdiel a skosenie: Zvárací stroj vytvorí hrdlo na konci každej dĺžky rúry (12). Existujú dve všeobecné formy zásuvky. Pre rúrky s gumovým krúžkom sa používa skladací tŕň, zatiaľ čo obyčajný tŕň sa používa pre hrdlá s rozpúšťadlom. Gumová prstencová rúrka vyžaduje skosenie na čape, ktoré sa vykonáva buď na pílovej stanici alebo na frézovacej jednotke.
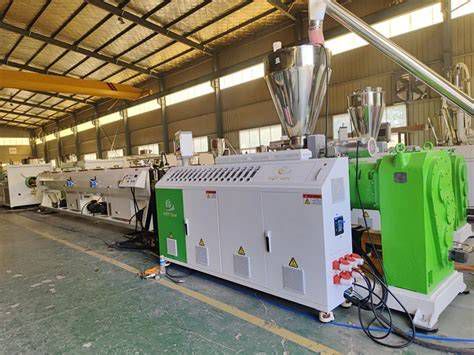
V prípade orientovaných rúr z PVC (PVC-O) po procese extrúzie nasleduje ďalší proces expanzie, ktorý prebieha za dobre definovaných a starostlivo kontrolovaných podmienok teploty a tlaku. Práve počas expanzie dochádza k molekulárnej orientácii, ktorá dodáva vysokú pevnosť typickú pre PVC-O.
Vstrekovanie PVC Tvaroviek
PVC tvarovky sú vyrábané vysokotlakovým vstrekovaním. Na rozdiel od kontinuálneho vytláčania je lisovanie opakujúcim sa cyklickým procesom, pri ktorom sa v každom cykle dodáva do formy „dávka“ materiálu. Vstrekovanie PVC plastov je obľúbeným spôsobom výroby plastových výrobkov.
Priebeh vstrekovania
- Príprava materiálu: PVC materiál, buď vo forme suchej zmesi prášku alebo vo forme granulovanej zmesi, sa gravitačne privádza z násypky umiestnenej nad vstrekovacou jednotkou do puzdra valca s vratným pohybom závitovky. Cesta začína vo vstrekovacom lise, umiestnením PVC peliet do násypky.
- Plastifikácia: Sud sa naplní požadovaným množstvom plastu otáčaním skrutky a dopravovaním materiálu do prednej časti suda. Poloha skrutky je nastavená na vopred určenú „veľkosť záberu“. Počas tejto činnosti tlak a teplo „plastifikujú“ materiál, ktorý teraz v roztavenom stave čaká na vstrekovanie do formy. Stroj používa skrutkový mechanizmus na vyvíjanie tlaku a miešanie zahriateho PVC, kým nedosiahne tekutý stav.
- Vstrekovanie do formy: Po roztavení sa PVC vstrekne do formy pod vysoký tlak, pričom návrh formy je dôležitý pre dosiahnutie tvaru a detailov konečného produktu. Forma sa potom uzavrie a roztavený plast v prednej časti valca sa vstrekuje pod vysokým tlakom skrutkou, ktorá teraz pôsobí ako piest. Plast vstupuje do formy, aby vytvoril ďalšiu tvarovku.
- Chladenie a vyhadzovanie: Správny čas chladenia je nevyhnutný; príliš rýchle alebo pomalé chladenie môže ovplyvniť kvalitu produktu. Po vychladnutí vyberiete plastový výrobok z formy. To všetko prebieha počas chladiaceho cyklu predchádzajúceho záberu. Po vstreknutí sa začne dobíjanie, zatiaľ čo tvarovaná tvarovka prechádza chladiacim cyklom.
- Dokončovacie práce: Výrobky z PVC môžu potrebovať orezávanie, aby sa zbavili prebytočného materiálu. Ďalšie procesy, ako napríklad zdobenie alebo povrchová úprava, môžu byť tiež potrebné. Keďže PVC môže počas skladovania absorbovať vlhkosť, môže byť potrebné sušenie pred balením alebo ďalším spracovaním.
Kvalitatívne aspekty vstrekovania PVC
Regulácia teploty je kľúčová, pretože PVC sa pri prehriatí môže rozložiť. Pri vstrekovaní PVC je potrebné udržiavať minimálny protitlak v rozmedzí od 50 do 125 psi. Príliš vysoké otáčky závitovky, najmä v kombinácii s vysokým protitlakom, môžu viesť k prehriatiu PVC taveniny. Rôzne druhy PVC môžu reagovať odlišne na zmeny protitlaku a rýchlosti skrutky. PVC umožňuje vytvárať zaujímavé a zložité tvary. Degradácia PVC materiálu môže počas procesu vstrekovania uvoľňovať škodlivé plyny. Tieto plyny môžu predstavovať bezpečnostné riziká a vyžadujú si špeciálne vetracie systémy. Na dosiahnutie kvalitných výsledkov sa uistite, že návrh formy je presný a nastavenia stroja sú optimálne. Udržiavajte formovacie zariadenie v dobrom stave.
Kontrola Kvality a Skladovanie Hotových Výrobkov
Laboratórium kontroly akosti preveruje všetky vstupy a výstupy výrobného procesu. Pre zaisťovanie kvality výroby je nevyhnutná taktiež kvalita vstupných surovín, ktoré spoločnosť odoberá od svojich dlhoročných a preverených dodávateľov na základe štandardných predávacích podmienok. Vstupné materiály sú z časti české proveniencie (Spolana Neratovice, a. s.) a z časti z krajín EU. Celá výroba je testovaná a kontrolovaná v súlade s príslušnou austrálskou normou a/alebo špecifikáciami kupujúceho.
Hotový výrobok sa skladuje v skladovacích priestoroch na kontrolu a záverečné laboratórne testovanie a prevzatie kvality (13). Po kontrole a prevzatí je rúra uložená a čaká na konečnú expedíciu (14). Objem výroby plastových rúr každoročne rastie. Je to kvôli ich nízkym nákladom a ľahkému použitiu. Okrem toho je celý výrobný systém spoločnosti certifikovaný pre export na trhy európskych krajín.
Vlastnosti PVC Rúr a Porovnanie s Inými Materiálmi
Rúrka z PVC-U má silnú odolnosť proti korózii, ľahké lepenie, nízku cenu a tvrdú textúru. PVC odoláva agresívnemu namáhaniu kyselinami - dusičnou, chlorovodíkovou, sírovou a nevypúšťa škodlivé látky do prepravovanej kvapaliny. Má nízky koeficient rozťažnosti pri zahriatí. Materiál začína mäknúť pri 80 stupňoch a topí sa pri 180 stupňoch. V teplom počasí je odolný voči nárazom. Nevýhodou PVC je, že so znižujúcou sa teplotou sa zvyšuje krehkosť.
Plastové rúry sú všeobecným názvom pre všetky syntetické rúry, ktoré sa líšia podľa materiálu a technológie výroby, ako sú polypropylén, PVC, polyetylén, zosieťovaný polyetylén a kov-plast. Dnes sa čoraz častejšie stretávame s modernými plastovými materiálmi, ako je PVC, ktoré ponúkajú množstvo výhod oproti tradičným.
Na konci minulého storočia boli hlavnými materiálmi na usporiadanie vodovodu a kanalizácie kov a liatina. Mali svoje výhody, ale nevýhod bolo veľa. Napríklad kov korodoval v dôsledku vystavenia chemikáliám, ktoré nejako skončili v kanalizácii. Liatinové konštrukcie sú z hľadiska tvorby hrdze praktickejšie, ale materiál je veľmi ťažký a navyše má nerovný vnútorný povrch, čo rýchlo viedlo k priľnutiu nečistôt a potrebe odstránenia blokád. PVC rúry sú vo vnútri hladké, čo eliminuje upchatie kanalizácie v správnom uhle sklonu. Minerálne usadeniny nepriľnú k materiálu, preto priemer zostáva po celú dobu životnosti rovnaký.
Plast je niekoľkonásobne ľahší, ale pokiaľ ide o pevnosť a životnosť, nie je nižší ako kovové kovanie. Tempo výroby a vývoj nových druhov plastov naznačujú, že v súčasnosti zriedka každý staviteľ používa na vybavenie súkromného kanalizačného systému oceľ alebo liatinu.
Pre lepšie porovnanie uvádzame tabuľku vlastností PVC oproti iným bežne používaným materiálom:
| Vlastnosť | PVC (PVC-U) | Liatina | Kov (Oceľ) | Polypropylén (PP) |
|---|---|---|---|---|
| Odolnosť proti korózii | Vysoká | Náchylná na koróziu | Náchylná na koróziu | Vysoká |
| Hmotnosť | Nízka | Veľmi ťažká | Ťažká | Nízka |
| Vnútorný povrch | Hladký | Nerovný | Hladký (potenciálne usadeniny) | Hladký |
| Odolnosť voči chemikáliám | Vysoká (kyseliny, zásady) | Nie je uvedené | Náchylná na chemickú interakciu | Vysoká (kyseliny, zásady) |
| Teplotná odolnosť | Mäknutie 80°C, topenie 180°C | Vysoká | Vysoká | Mäknutie 145°C, odolá do 95°C |
| Krehkosť | Zvyšuje sa s poklesom teploty | Krehká | Pružnejšia | Odolný voči mechanickému nárazu |
Aplikácie PVC Potrubí
PVC potrubia sú rozdelené na PVC vodovodné potrubie a drenážne potrubie, ktoré sa používa na obecný vodovod a kanalizáciu, priemyselný vodovod a kanalizáciu, civilný vodovod a kanalizáciu, zavlažovanie, polievanie vegetácie atď. Rúrka z PVC-U je materiál, ktorý úspešne nahrádza oceľové konštrukcie, ktorých údržba je oveľa náročnejšia a nákladnejšia. Používa sa v potravinárskom a chemickom priemysle, pretože PVC odoláva agresívnemu namáhaniu kyselinami.
V rodinných domoch sa bežne používajú rúry s priemerom DN 110, DN 125 a DN 160. Dĺžky týchto potrubí sa pohybujú od 500 mm až po 3 000 mm, prípadne aj 5 000 mm. Pre domáce spotrebiče, sprchy, vane a umývadlá je vhodná 50 mm. Pre záchodovú misu - 110 mm. Rúry veľkého priemeru sa používajú na pokládku priemyselnej kanalizácie: 200 - 300 mm. Bez ohľadu na typ rúr, ich rozmery zostávajú štandardné, aby bolo možné v rovnakom systéme použiť výrobky z rôznych materiálov.
Tlakové potrubia sa líšia od netlakových potrubí hrúbkou steny. V beztlakovom systéme, kde kvapalina prúdi v dôsledku svahu, môže byť hrúbka asi 3 - 5 mm. Pre pohodlie sú rúrky vyrobené farebné - oranžová, modrá, šedá. Oranžová sa používa pre vonkajšie splaškové vody a šedá pre vnútorné. Okrem farby je dôležitým ukazovateľom tlak, ktorý potrubie dokáže každý deň vydržať.
Inštalácia Kanalizačného Potrubia z PVC
Kvalitné kanalizačné potrubie je základom pre bezproblémové fungovanie každej domácnosti. Či už staviate nový dom, prerábate starší alebo potrebujete vymeniť poškodené potrubie, je dôležité pochopiť správny postup montáže kanalizačného potrubia z PVC. Tento proces si vyžaduje dodržanie technických noriem a použitie kvalitných materiálov, aby bola zabezpečená dlhodobá funkčnosť a spoľahlivosť.
Príprava na inštaláciu: Nástroje a Materiály
Pred začatím akýchkoľvek prác na pripájaní PVC k odpadovému systému je nevyhnutné mať pripravené správne náradie a materiály. Nesprávne náradie môže viesť k poškodeniu potrubia, čo si vyžiada dodatočné opravy.
Potrebné náradie:
- Špeciálne kladivo: Kladivo s dreveným alebo gumovým nadstavcom je kľúčové na jemné údery, ktoré nepoškodia krehký PVC materiál ani staršie liatinové spoje. Štandardné kovové kladivo môže spôsobiť praskliny alebo deformácie.
- Rezný nástroj: Na presné rezanie PVC rúr je vhodná píla na kov alebo uhlová brúska s vhodným kotúčom. Dôležité je dosiahnuť rovný rez bez otrepov.
- Nastaviteľné kľúče: Používajú sa pri práci so závitovými spojmi alebo prírubami.
- Ďalšie nástroje (v závislosti od metódy): V závislosti od zvolenej metódy spojenia môže byť potrebný zvárací stroj na plasty, rezačka závitov (pre kovové časti) alebo ručný lis.
Potrebné materiály:
- Plastové rúry a tvarovky: Pri spájaní toalety s hlavnou stúpačkou sa zvyčajne používajú prvky s priemerom 110 mm. Pre menej zaťažené odtoky, ako sú tie z umývadla alebo vane, sú vhodnejšie plastové rúry s priemerom 50 mm.
- Tesnenia, adaptéry a spojky: Tieto komponenty sú nevyhnutné na vytvorenie tesných spojov medzi rúrami rôznych priemerov alebo materiálov.
- Tesniace materiály: Silikónové zmesi, špeciálne lepidlá na PVC alebo tesniace pásky sa používajú na zabezpečenie dodatočnej tesnosti spojov.
Pred odchodom do obchodu je dôležité zostaviť si podrobný nákupný zoznam na základe pracovného plánu, aby ste sa uistili, že máte všetko potrebné a vyhnete sa zbytočným prerušeniam práce.
Prípravné práce pred inštaláciou
Dôkladná príprava je základom úspešnej inštalácie. Pred samotným pripájaním kanalizačného potrubia je potrebné vykonať niekoľko kľúčových krokov:
- Overenie materiálov a nástrojov: Skontrolujte, či máte zakúpené všetky potrebné nástroje a materiály podľa nákupného zoznamu.
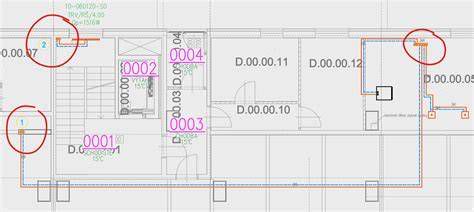
- Označenie a plánovanie: Určite presné umiestnenie budúcich komunikácií. Pripravte pracovný priestor a nakreslite podrobnú schému kladenia potrubí. Tento krok je obzvlášť dôležitý pri vytváraní nového systému alebo rozsiahlych úpravách.
- Príprava rúr: Po konzultácii s plánom rozmiestnenia jednotlivých prvkov kanalizácie označte a začnite s rezaním materiálu. Je dôležité, aby rez bol rovný a presný.
- Čistenie a odhrotovanie: Po narezaní rúr je nevyhnutné očistiť ich rezy od otrepov, ktoré by mohli brániť správnemu usadeniu alebo spôsobiť problémy pri prietoku. Odstráňte tiež akékoľvek nečistoty a mastné škvrny z povrchov, ktoré budú spájané. Pre istotu sa odporúča zľahka zošikmiť aj vnútorné hrany reznej plochy, aby sa zabránilo zachytávaniu nečistôt a minimalizovalo vírenie.
- Príprava kovových prvkov: Ak je potrebné pripojiť kovové výrobky (napríklad staré liatinové potrubia), uistite sa, že sú pripravené na spojenie, či už s vnútorným alebo vonkajším závitom.
- Inštalácia inšpekčných poklopov: Pri inštalácii plastových stokových systémov je dôležité naplánovať a nainštalovať inšpekčné poklopy. Zanedbanie tohto pravidla môže výrazne skomplikovať budúce opravy a údržbu.
- Výkres systému: Pred spojením jednotlivých častí kanalizácie je kľúčové vytvoriť presný výkres budúceho systému. Tento výkres poslúži ako referencia počas inštalácie a pri prípadných budúcich prácach.
Dôležité zásady pri inštalácii
Plastové potrubia, najmä tie vyrobené z tvrdého polyvinylchloridu (PVC-U) alebo polypropylénu (PP), sa stali štandardom v modernej domovej kanalizácii.
- Spád potrubia: Pre zabezpečenie správneho odtoku odpadovej vody je nevyhnutné dodržať dostatočný spád potrubia, zvyčajne 1 až 2 cm na meter dĺžky.
- Vyhýbanie sa ostrým uhlom: Aby sa minimalizovalo riziko upchávania, je potrebné sa čo najviac vyhýbať kolenám s uhlom 90°. Namiesto nich sa odporúča používať oblúky s väčším polomerom.
- Čistiace kusy: Na zabezpečenie prístupu pre údržbu a čistenie je potrebné naplánovať dostatočný počet čistiacich kusov - rúr s revíznym otvorom na vrchnej strane.
- Hluk: Pri príliš nízkom priereze potrubia môže dochádzať k obťažujúcemu hluku. Správna dimenzia potrubia pomáha predchádzať tomuto problému a tiež zabraňuje vzniku podtlaku, ktorý by mohol vysať vodu zo sifónov, čo sa prejavuje kloktaním.
Pre odpadové vody z domácností sú k dispozícii rôzne typy tvaroviek pre plastové rúry, ktoré uľahčujú prechod zo širšieho priemeru na menší a naopak. Pred zakúpením musíte skontrolovať plán inštalácie kanalizácie a zvoliť správne armatúry. V priamom smere sú potrubia spojené od jedného konca k druhému alebo pomocou zásuviek. Druhá možnosť je bezpečnejšia. Pripojenie je možné pomocou spojky alebo príruby.
Postup inštalácie kanalizácie krok za krokom
Na maximalizáciu produktivity a efektívnosti sa odporúča dodržiavať nasledujúce poradie:
- Umiestnenie všetkých vodovodných zariadení: Určujeme, ak plánujeme pridať nové zariadenie alebo zmeniť staré usporiadanie.
- Celú schému zapojenia kanalizácie nakreslíme: Kriedou alebo ceruzkou. Diagram by mal uvádzať trasy potrubia, dĺžky, priemery a sklony pre každý úsek.
- Demontujeme starú elektroinštaláciu.
- Vypočítame počet potrubí, spotrebného materiálu a armatúr a tmelu.
- Vykupujeme všetky prvky vrátane prechodových spojok z liatinovej stúpačky na plastovú.
- Systém inštalujeme do voľného priestoru a skúšame potrubia.
- Demontujeme staré zariadenia.
- Potrubie nainštalujeme a prispôsobíme kĺbom.
- Pripojíme potrubia a utesníme spoje.
- Inštalujeme a pripájame vodovodné armatúry.
- Pripojíme systém k stúpačke.
- Keď tmel vytvrdne, skontrolujeme tesnosť systému.
Ak inštalácia nového kanalizačného systému jednoducho príde výmena toaletných rúrok a kúpeľňa, potom netreba vymýšľať nejakú novú schému. Všetko sa robí presne tak, ako to bolo.
Metódy Spojenia PVC Rúr
Existuje niekoľko overených metód na efektívne a spoľahlivé spojenie PVC kanalizačných rúr, pričom výber závisí od konkrétnej situácie, materiálu spájaných prvkov a požadovanej úrovne spoľahlivosti. Existujú tri druhy spôsobu pripojenia PVC rúrky: tesniaci gumový krúžok, lepenie a prírubové spojenie.
1. Spojenie do zvonu (hriadeľové spojenie)
Táto metóda je považovaná za najjednoduchšiu a najpopulárnejšiu, najmä pre systémy s rovnými rúrami. Gumový krúžkový spoj sa zvyčajne používa pre rúry s priemerom potrubia väčším alebo rovným 100 mm. Je dôležité dať gumený krúžok kvôli tesnosti a samotný zvon by mal smerovať na stranu, z ktorej voda vyteká. To znižuje riziko blokovania.
Postup:
- Čistenie: Koniec potrubia (hriadeľ) a zvon (objímka) je potrebné dôkladne očistiť od nečistôt a prachu.
- Kontrola tesnenia: Uistite sa, že je na svojom mieste gumové tesniace krúžok, ktorý zaisťuje tesnosť spoja. Tento krúžok je kľúčový pre funkčnosť celého systému. Pred inštaláciou musí byť personál skosený s hrdlom rúry a skontrolovať, či je kvalita gumeného krúžku vyhovujúca. Zásuvka a gumový krúžok musia byť počas inštalácie čisté.
- Sušenie: Všetky spájané povrchy by mali byť suché. Na urýchlenie procesu je možné použiť stavebný sušič vlasov.
- Mazanie a vloženie: Koniec potrubia, ktorý sa vkladá do objímky, sa zvyčajne namaže špeciálnou silikónovou zmesou alebo klzným prostriedkom. Aby rúrky ľahko zapadli, použite lubrikant alebo bežný čistiaci prostriedok. Následne sa potrubie s miernym tlakom zasunie do objímky. Je dôležité zasunúť ho dostatočne hlboko, aby sa tesniaci krúžok správne usadil. Hriadeľ rúry by mal byť vždy nasmerovaný proti smeru toku odpadovej vody. Pri tomto type spojenia nie je potrebné ďalšie utesňovanie, pokiaľ sú tesniace krúžky v dobrom stave a správne osadené.
2. Lepenie PVC rúr
Pri spájaní tohto typu materiálu sa často využíva metóda lepenia pomocou špeciálnych PVC lepidiel. Táto metóda vytvára pevný a chemicky odolný spoj. Lepiaci spoj alebo pružný spoj sa používa pre priemer rúrok menší ako 100 mm.
Postup:
- Príprava povrchov: Lepené povrchy (koniec rúry a vnútorná časť objímky) musia byť dôkladne očistené a odmastené. Použitie technického liehu alebo špeciálneho čističa na PVC je odporúčané. Ak sa na potrubie s malým priemerom používa lepenie rozpúšťadlom, hrdlo musí byť skosené tak, aby vytvorilo drážku, a povrch lomu musí byť plochý a zvislý k osi, aby sa pevne spojil a zabránilo sa úniku vody.
- Nanesenie lepidla: Na obidva povrchy sa nanesie tenká, rovnomerná vrstva špeciálneho PVC lepidla. Použitie epoxidového lepidla umožňuje spájanie častí potrubia na molekulárnej úrovni.
- Spojenie: Rúry sa do seba pevne vložia a mierne pootočia (asi o štvrť otáčky), aby sa lepidlo rovnomerne rozprestrelo. Spoj sa drží po dobu 1 minúty, aby lepidlo stihlo začať tuhnúť. Musíte konať rýchlo, pretože živica rýchlo schne na vzduchu.
- Dodatočné utesnenie (voliteľné): Na zvýšenie tesnosti spoja, najmä pri vyšších tlakoch, je možné naniesť ďalšiu vrstvu lepidla po obvode spoja.
Dôležité upozornenia: Čas spojenia by nemal presiahnuť 1-2 minúty po nanesení lepidla, pretože špeciálne zloženie lepidla začína rýchlo strácať svoje vlastnosti na vzduchu. Po spojení by malo byť viditeľné malé množstvo vytlačeného lepidla po obvode spoja, čo signalizuje dostatočné nanesenie a správne spojenie. Doba schnutia pred vystavením tlaku vody je minimálne 24 hodín.
Inštalácia PVC na PVC - lepenie do zavädnutého lôžka | Pravidlá dobre vykonanej práce
3. Prírubový spôsob inštalácie
Táto metóda sa odporúča pri pripájaní plastových potrubí k existujúcim liatinovým systémom alebo tam, kde je potrebné zabezpečiť vysokú pevnosť spoja. Keď potrubie križuje kanalizáciu alebo iné potrubie, zvyčajne sa používa kovové potrubie. V tomto okamihu sú plastové potrubie a kovové potrubie spojené prírubou. Spojenie medzi prednou a zadnou časťou ventilu a potrubím je tiež prírubové.
Postup:
- Príprava potrubia: Potrubie, ktoré sa bude pripájať, sa v oblasti spoja prereže. Sraženie hrán nie je vždy nutné, ale rez musí byť rovný.
- Nasadenie príruby: Na koniec prvku sa nasadí voľná prírubová spojka.
- Osadenie tesnenia: Gumové tesnenie sa umiestni tak, aby vyčnievalo z okraja potrubia približne o 10 cm.
- Spojenie s protiprírubou: Na tesnenie sa nasadí protiprírubou a obe príruby sa spoja pomocou skrutiek vhodného priemeru.
- Dotiahnutie: Skrutky sa dotiahnu opatrne, ale s dostatočnou silou na zabezpečenie pevného a tesného spoja. Nadmerné utiahnutie môže poškodiť tesnenie alebo potrubie.
Pri pripájaní k liatinovému potrubiu sa často používajú špeciálne liatinové spojovacie prvky vybavené gumovým tesnením, ktoré zjednodušujú proces a zabezpečujú kompatibilitu.
4. Zváranie za studena (chemické zváranie)
Metóda zvárania za studena používa špeciálne chemické roztoky, ktoré rozpúšťajú povrchy spájaných PVC častí. Po spojení sa tieto povrchy opäť spoja a vytvoria monolitický celok.
Postup:
- Príprava: Povrchy rúr musia byť dokonale čisté a odmastené.
- Aplikácia roztoku: Na spájané povrchy sa nanesie špeciálne zloženie, ktoré rozpúšťa PVC.
- Spojenie: Rúry sa okamžite spoja a držia po dobu uvedenú v návode výrobcu (zvyčajne 1-2 minúty).
Pri tomto type spojenia je dôležité brať do úvahy teplotu a vlhkosť vzduchu. Práce sa odporúčajú vykonávať pri teplote 5 až 35 stupňov Celzia.
5. Zváranie horúcim vzduchom
Pri tejto metóde sa konce PVC rúr zahrievajú špeciálnym zariadením na určitú teplotu, pri ktorej začnú mäknúť a topiť sa. Následne sa spoja pod tlakom a po vychladnutí vytvoria monolitický, vysoko tesný systém. Pre odpadové vody s voľným prietokom sú zvárané švy dostatočne spoľahlivé.
- Potrebné vybavenie: Vyžaduje si špecializované zváracie zariadenie.
- Výhody: Zvárané spoje sú mimoriadne pevné a tesné, tvoria jeden celok s potrubím.
- Nevýhody: Nevýhodou je potreba investovať do drahého zariadenia alebo zabezpečiť si jeho prenájom. Vyžaduje si tiež zručnosť a skúsenosti.
6. Použitie tvaroviek
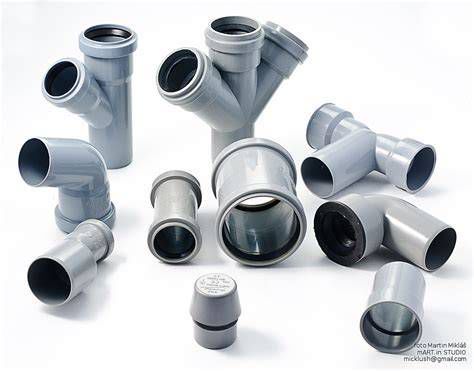
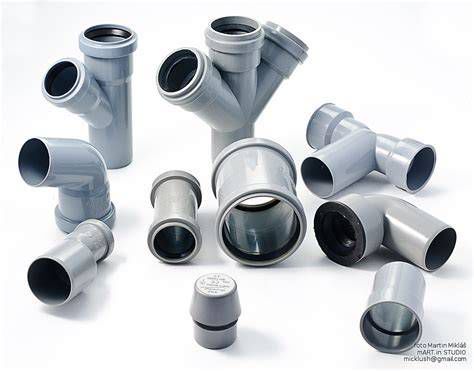
Plastové kanalizačné rúry sa dajú efektívne spojiť pomocou špeciálnych tvaroviek, ktoré sú navrhnuté na rôzne účely. Spojenie pomocou tvaroviek s integrovanými O-krúžkami nevyžaduje špeciálne školenie a je relatívne jednoduché na realizáciu.
Typy tvaroviek:
- Priame tvarovky: Používajú sa na predĺženie potrubia.
- Kolienka (lakte): Na zmenu smeru potrubia.
- Trojuholníkové tvarovky (T-kusy): Na vetvenie systému, teda pripojenie ďalšej vetvy. Všeobecne možno odbočné potrubie z PVC potrubia rozdeliť pomocou T-kusu alebo vertikálnej vodovodnej skrutky. Počas výstavby je možné pridať jednu sedlovú tvarovku a polovicu obojsmerného T-spoja a upnúť ju skrutkou v tvare písmena U, aby sa zahustila stena potrubia, a potom priamo do nej vyvŕtajte otvory a spojte ich s plastovými časťami s vonkajším závitom.
- Prechodky: Na spojenie rúr rôznych priemerov.
- Zátky: Na uzavretie konca potrubia.
Spojovanie potrubí rôznych priemerov
Pri budovaní alebo oprave kanalizačných systémov často nastáva potreba spojiť rúry s rozdielnymi priemermi. Na tento účel slúžia špeciálne adaptéry a prechodky.
- Koncentrické adaptéry: Používajú sa pre vertikálne umiestnené komunikácie, kde sa stredy oboch potrubí zhodujú.
- Excentrické adaptéry: Používajú sa v horizontálnych konštrukciách, kde je potrebné vyrovnať rozdiel v osiach potrubí.
- Materiálové prevedenie: Adaptéry môžu byť vyrobené z rôznych materiálov, vrátane polypropylénu, ocele, liatiny, polyetylénu a mosadze, v závislosti od aplikácie a materiálu spájaných potrubí.
Spôsoby inštalácie adaptérov:
- Kompresné adaptéry: Vyžadujú spájkovanie alebo lisovanie na vytvorenie spoľahlivého a tesného spojenia.
- Závitové adaptéry: Tieto prvky sa jednoducho naskrutkujú na rúry s príslušným závitom.
- Lisovacie tvarovky: Sú určené na vytváranie jednodielnych potrubných zostáv, ktoré sú mimoriadne pevné a tesné.
Gumové manžety a prechody
Na spojenie potrubí z rôznych materiálov, ako je napríklad liatina a PVC, sa často používajú špeciálne gumové manžety. Tieto manžety zabezpečujú vonkajší aj vnútorný prechod.
- Vnútorný prechod: Manžeta sa vloží do hrdla liatinovej rúry, čo umožňuje následné pripojenie polymérovej časti kanalizačného systému. Tieto spoje nevyžadujú dodatočné utesňovanie.
- Vonkajší prechod: Pri tomto type spojenia sa potrubia spájajú bez nutnosti spájania goliera, čo je užitočné v situáciách, kde nie je možné použiť štandardné hrdlové spojenie.
Pripojenie "škrupina k škrupine"
Táto metóda umožňuje kombinovať horné časti rúr rôznych priemerov, čím sa vytvára plynulý prechod v rámci kanalizačného systému.
Špecifickým príkladom praktického riešenia pre pripojenie rôznych komponentov je PVC tvarovka - prechodka s vonkajším závitom. Táto konkrétna prechodka, napríklad s rozmermi 32-25 mm a 3/4" vonkajším závitom, umožňuje spoľahlivé prepojenie PVC rúr rôznych priemerov s komponentmi, ktoré majú závitové pripojenie. Tieto produkty sú typicky vyrobené z kvalitného nezmäkčeného PVC-U materiálu, ktorý zaručuje vysokú odolnosť voči chemikáliám, mechanickému poškodeniu a dlhú životnosť. Prechodka je testovaná na tlak až 16 bar pri teplote 20°C, čo potvrdzuje jej spoľahlivosť v náročných prevádzkových podmienkach.
Výhody plastových rúr pre samoinštaláciu: Jednou z najväčších výhod plastových rúr je možnosť ich relatívne ľahkej výmeny svojpomocne. Dajú sa jednoducho prirezať pílkou s jemnými zubami (napríklad pílou na kov alebo elektrickou chvostovou pílou) a spojiť s existujúcim potrubím pomocou vhodných tvaroviek alebo adaptérov. Tým sa aj tesné pripojenie k rúram z iných materiálov stáva zvládnuteľným. Pri výmene poškodenej časti potrubia je postup nasledovný: najskôr sa poškodená časť odreže, pričom sa ponechá kúsok "tela" rúry na oboch stranách. Následne sa vyhotoví zodpovedajúca nová časť. Prefabrikované konce rúr sú zvyčajne skosené, aby sa ľahšie vsúvali do objímok. Ak nie sú, je možné ich sami zošikmiť pomocou jemného pilníka.
Prevádzka a Údržba Potrubí z PVC
Ak sú potrubia nainštalované správne, nebude skoro potrebné vykonať opravu alebo výmenu. Problémy nastanú, ak boli počas inštalácie porušené pravidlá: zlý zvar alebo plast prasknutý od mrazu alebo nárazu. V takých prípadoch je užitočný odpojiteľný spôsob pripojenia, pri ktorom je odstránená príruba alebo spojka, časť potrubia je odstránená a nahradená novou. Ak sa plastové potrubie v kuchyni alebo v kúpeľni upchá, na rozpustenie odpadu a priľnavého studeného tuku sa použijú kvapaliny. V prípade silného upchatia privolajte majstra s pneumatickou inštaláciou alebo káblom na čistenie.
Audit kanalizácie sa v priemere vykonáva každé 3 až 4 roky. Ceny plastových potrubí na splaškové vody závisia od toho, z akého materiálu sú vyrobené, ako aj od priemeru a dĺžky výrobkov. Náklady na výrobky domácich výrobcov sú lacnejšie ako zahraničné náprotivky, preto pred nákupom objasňujú, ako sa líši kvalita. Bežná životnosť je 50 rokov.