Kovanie predstavuje tvárniace postupy, pri ktorých sa mení polovýrobok na výkovok, a to zvyčajne medzi dvomi proti sebe sa pohybujúcimi kovacími nástrojmi. Kovať možno iba tvárne kovy, ktoré znesú v tuhom stave pomerne veľké presuny častíc bez prerušenie súvislosti. Najčastejšie spracovaným materiálom je ale oceľ, kde presun častíc pri tvárnení sa zvyčajne uľahčuje ohrevom kovu. Teplota spracovania (kovania) polotovaru sa potom pohybuje v intervale hornej tvárniacej a dolnej tvárniacej teploty.
Základné Metódy Kovania: Voľné vs. Zápustkové Kovanie
Pokiaľ ide o pretváranie kovu, mnohé techniky využívajú zápustkové kovanie.
Voľné Kovanie
Voľné kovanie je pracovný postup výroby výkovkov, pri ktorom sa získa tvar výrobku približne podobný hotovej súčiastky. Voľným kovaním rozumieme kovanie, pri ktorom výkovok nadobudne svoj tvar kombináciou základných kováčskych operácií bez použitia kováčskych foriem. Ručné kovanie sa realizuje na nákove pomocou kováčskeho náradia, zatiaľ čo strojové kovanie sa robí na bucharoch alebo lisoch. Zložité výkovky sa zvyčajne vyrábajú kombináciou jednoduchých kováčskych prác: ubíjaním, vyťahovaním, sekaním, osadzovaním a presadzovaním, ohýbaním, skrucovaním a kováčskym zváraním. Kovacie nástroje majú jednoduchý tvar. Obvykle sú nimi kovadlá rovinné, tvarové, alebo kombinované. Výkovky sú často zhotovené na viacero úderov so zmenou polohy, aby bol dosiahnutý požadovaný tvar.
Pri otvorenom kovaní nie je kovový obrobok úplne uzavretý v zápustkách, umiestňuje sa medzi dve ploché alebo tvarované matrice s otvoreným priestorom medzi nimi. Tok materiálu pri voľnom kovaní je menej kontrolovaný a viac závisí od zručnosti operátora. Nástroje na kovanie v zápustke sú relatívne jednoduché, s plochými alebo tvarovanými zápustkami. Voľné kovanie je vhodné pre jednoduchšie tvary a komponenty, kde tolerancie nie sú extrémne tesné. Táto technika je obzvlášť vhodná na výrobu veľkých, zložitých kovových častí, ako sú hriadele, príruby a valce. Je cenený pre zlepšenie vlastností materiálu, zlepšenie jeho štruktúry zŕn a zjemnenie jeho celkového zloženia.
Zápustkové Kovanie
Zápustkové kovanie je tvárniaci proces, pri ktorom sa mení polovýrobok na výkovok v jednej alebo viacerých dutinách tvárniaceho nástroja - zápustky. Je to tvárniaci pochod, pri ktorom je výkovok tvárnený z východiskového polotovaru buď v jednej dutine zápustky, alebo postupne vo viacerých dutinách, pričom je tečenie kovu usmerňované alebo obmedzene plochami dutín. Jedným z procesov tvárnenia plastov je zápustkové kovanie, ktoré prebieha pri zvýšených teplotách alebo za tepla, počas ktorého sa výrobky formujú do tvaru zápustky. Je to mladší spôsob kovania.
133. Rámiky - konštrukcia, drôtikovanie a iné zaujímavosti
Rozdiely a Výhody Zápustkového Kovania
Pri porovnávaní otvoreného a uzavretého zápustkového kovania je dôležité zvážiť niekoľko kľúčových aspektov, aby ste mohli urobiť informované rozhodnutie na základe vašich špecifických výrobných požiadaviek. Zápustkové kovanie má veľa predností pred voľným kovaním. Produktivita práce je niekoľkokrát väčšia ako u voľného kovania. Presnosť výkovkov je oveľa väčšia ako u voľného kovania. Zápustkovým kovaním môžeme zhotovovať najkomplikovanejšie výkovky, ktoré by sa voľným kovaním nemohli zhotoviť. V porovnaní s voľným kovaním sú dosahované rozmery výrobku presnejšie a povrch je kvalitnejší, s menšou drsnosťou. Akosť výkovkov zhotovených zápustkovým kovaním je teda proti voľnému kovaniu lepšia, ale nie vždy vyhovuje požiadavkám kladeným na výsledný produkt a povrch je treba ďalej opracovať. Tok materiálu je riadený tvarom zápustiek, a tak je v porovnaní s voľným kovaním presnejšie a lepšie uplatniteľné v sériovej výrobe. Zo zápustkovým kovaním môžeme vyrábať už výrobky na hotovo. Toto priaznivo ovplyvní nielen celkovú spotrebu materiálu, potrebného na výrobu súčiastky, ale zníži sa tým aj prácnosť, potrebná pre výrobu súčiastky. Pri výrobe kovaním dochádza k úspore materiálu a tak úspora na materiále vyváži zvýšené náklady na zápustku. Zápustkovým sa docieli dobrého vzhľadu výkovkov a dôkladného prekovania materiálu, ako aj správneho priebehu vlákien. Medzi výhody tohto typu kovania patria predovšetkým presnosť výroby, dobrá kvalita povrchu, vysoké pevnostné vlastnosti výrobkov, získavanie dielov zložitých tvarov a vysoká opakovateľnosť s malými technologickými odchýlkami.
Zápustka - Kľúčový Nástroj Zápustkového Kovania
Zápustka je nástroj, používaný pri zápustkovom kovaní. Je to dvojdielna kovová forma s dutinou, ktorá má tvar budúceho výkovku. V zásade ide o oceľový blok, ktorý má jednu časť prispôsobenú na uchytenie v barane, druhá časť je uchytená v šabote alebo na stole lisu. V bloku je na činnej ploche vytvorená zápustková dutina, ktorá má tvar, aký bude mať zápustkový výkovok rozdelený deliacou rovinou na dve časti. Jeden diel zápustky je pevný (na nákove), druhý sa priloží na výkovok a úderom naň sa forma spojí. Niekedy je zápustka priamo súčasťou kovacieho stroja.
Namáhanie Zápustky
Jedným z najdôležitejších činiteľov, ktorý ovplyvňuje konštrukciu zápustky, je spôsob namáhania zápustky. Toto namáhanie môže byť:
- a. tepelné
- b. mechanické
Zápustka podlieha v priebehu tvárnenia zápustkových výkovkov niekoľkým spôsobom namáhania súčasne, čo spôsobuje ťažkosti pri výbere vhodného materiálu. Najčastejšie sa pri výbere vhodného materiálu prihliada k namáhaniu najvýraznejšiemu.
Tepelné Namáhanie
Kolísaním teplôt na pracovných plochách kovacích nástrojov vznikajú plastické deformácie a vplyvom takto tepelno-mechanického striedavého namáhania dochádza k tepelnej únave a tvoria sa povrchové trhliny. Odolnosť proti tepelnej únave možno zvýšiť starostlivým opracovaním pracovných plôch nástrojov tak, aby na nich neboli zrejme ryhy a stopy po opracovaní. Vplyvom prudkého ochladzovania alebo zahrievania dochádza tiež k tepelno-mechanickému namáhaniu. Tomuto namáhaniu sú vystavené hlavne vysokolegované ocele s nižšou tepelnou vodivosťou. Aby sme v najväčšej miere vylúčili tepelno-mechanické namáhanie materiálu zápustiek, odporúča sa preto zápustky pred použitím ohriať na teplotu 200 až 300°C.
Mechanické Namáhanie
Mechanické namáhanie je vyvolané vonkajšou silou pri tvárnení zápustkového výkovku. Pri posudzovaní tejto sily treba rozlišovať, či sa jedná o úder, o kľudný tlak alebo trenie, ku ktorému dochádza v priebehu kovania.
Proces Zápustkového Kovania
Príprava Materiálu: Ohrev a Mazanie
Proces sa začína ohrevom materiálu v kontinuálnej indukčnej peci, nasleduje predbežné tvarovanie v kovacích frézach a nakoniec kovanie na kladivách alebo kovacích lisoch. Počas ohrevu nesmie dôjsť k zhrubnutiu zrna a tiež k vnútorným pnutiam výkovku. Ohrev materiálu má teda zaručiť, aby pri tvárnení došlo k čo najmenšiemu pnutiu a k vynaloženiu čo najmenšej energie, potrebnej na deformáciu. Najvýhodnejšie teploty pre tvárnenie ocele za tepla sú určité oblasti austenitu. Na zníženie škodlivého vplyvu trenia pri zápustkovom kovaní sa používajú rôzne prostriedky. Pre mazanie zápustiek sa používajú zmesi oleja a tukov. Treba však poznamenať, že tento spôsob mazania je málo účinný. Iným spôsobom mazania je mazanie pomocou skleného prachu.
133. Rámiky - konštrukcia, drôtikovanie a iné zaujímavosti
Výber Materiálu pre Výkovky
Výber materiálu pri kovaní v uzavretej zápustke je rozhodujúci, čo vedie k použitiu rôznych kovov vrátane ocele, hliníka, mosadze a medi na základe ich jedinečných vlastností a zamýšľaného použitia kovaného produktu, zatiaľ čo tepelné spracovanie zohráva kľúčovú úlohu pri zlepšovaní kvality. Výber materiálu pri kovaní v uzavretej zápustke výrazne ovplyvňuje proces aj konečný produkt. Existujú rôzne kategórie ocele, ktoré sú vhodné na použitie v uzavretom zápustkovom kovaní, a to uhlíková oceľ, legovaná oceľ a nehrdzavejúca oceľ. Podobne sa hliník používa pri kovaní v uzavretej zápustke kvôli svojej nízkej hustote, vysokému pomeru pevnosti k hmotnosti a ľahkému obrábaniu. Zvažuje sa použitie nízkolegovaných, predkalených ocelí so špecifickým obsahom prvkov ako uhlík, chróm, nikel, molybdén, volfrám a vanád. Ďalším dôležitým faktorom je ťažnosť. Materiál musí byť dostatočne poddajný, aby podstúpil tok a tvarovanie pri intenzívnych tlakových silách procesu kovania bez toho, aby došlo k prasknutiu. Tepelné spracovanie je základným aspektom procesu kovania v uzavretej zápustke.
Metódy a Rozdelenie Zápustkového Kovania
Metódy zápustkového kovania delíme na kovanie s bleskom a kovanie bez záblesku.
Kovanie s Bleskom (Flash)
Flash pri kovaní v uzavretej zápustke je prebytočný kov, ktorý sa vytláča medzi deliacimi čiarami zápustky počas procesu tvárnenia za tepla. Flash je žiaduci pri kovaní v zápustke, pretože pomáha obmedziť kov v zápustke, zaisťuje rovnomernejší produkt a efektívne vypĺňa detaily zápustky. Tvorba výronov výrazne ovplyvňuje účinnosť procesu kovania v uzavretej zápustke. Na druhej strane, zníženie odpadu pri kovaní v uzavretej zápustke sa dosiahne odstránením výronov. Na odstraňovanie výronkov z uzavretých výkovkov v zápustke sa používajú techniky zahŕňajúce použitie orezávacích lisovníc v dierovacom stroji a pretláčanie dielu cez rezaciu lisovnicu špeciálne navrhnutú na odstraňovanie výronkov. Veľmi dôležitou časťou zápustky je jej tvar a umiestnenie výronkovej dutiny.
Rozdelenie Podľa Použitých Strojov
Zápustkové výkovky môžeme kovať na viacerých druhoch strojov. Medzi klasické spôsoby výroby zápustkových výkovkov počítame výrobu na týchto strojoch:
- šabotových bucharoch,
- protibežných bucharoch,
- kľukových lisoch,
- vretenových lisoch,
- hydraulických lisoch.
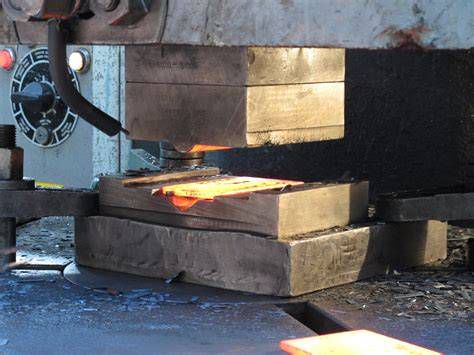
Proces kovania zahŕňa rôzne zariadenia, ako sú mechanické lisy, gravitačné kladivá a hydraulické lisy. Výber zariadenia je určený špecifickými výrobnými potrebami.
Špeciálne Metódy Kovania
Kovanie na kovacích strojoch spočíva v spôsobení veľkej deformácie zodpovedajúcej zmenšeniu prierezu v mechúre spôsobením veľkého počtu malých deformácií zodpovedajúcich zmenšeniu prierezu jedným úderom. Materiál sa môže podávať so súčasnou rotáciou, napr. pri kovaní tyčí kruhového prierezu, alebo bez rotácie, napr. pri kovaní tyčí polygonálneho prierezu. Kovanie na automatických kovacích strojoch sa vykonáva pre veľké výrobky za tepla alebo malé výrobky za studena. Náplňou je drôt alebo drôtená tyč. Táto metóda sa najčastejšie používa na výrobu skrutiek, matíc, nitov, čapov, ložiskových krúžkov, puzdier. Výhodou metódy kovania v uzavretom polotovare je získanie výkovkov s opakovateľným tvarom a rozmermi.
Uzavreté Zápustkové Kovanie: Presnosť a Výkon
Uzavreté zápustkové kovanie, tiež známe ako zápustkové kovanie, je výrobný proces, ktorý využíva zákazkové tvarované zápustky na vytváranie zložitých, vysoko pevných komponentov s výnimočnou presnosťou a jednotnosťou. Je to proces tvárnenia kovu, pri ktorom sa zahriaty kovový polotovar umiestni medzi dve alebo viac špeciálne tvarovaných zápustiek, ktoré obsahujú dutiny zodpovedajúce požadovanému konečnému tvaru dielu. Matrice sa spoja, aby uzavreli materiál, a na stlačenie a tvarovanie kovu do presnej formy sa aplikujú vysokotlakové sily. Matrice majú dutiny, ktoré zodpovedajú konečnému tvaru dielu.
Prečo je kovanie v uzavretej zápustke vhodné pre vysokokvalitné kovové komponenty? Je to bezkonkurenčná presnosť a pevnosť procesu dosiahnutá stláčaním kovu v prispôsobených lisovniciach, aby sa uľahčili zložité tvary a výnimočná odolnosť. Uzavreté zápustkové kovanie, známe výrobou presných a odolných komponentov, zahŕňa použitie zápustiek na mieru a techniky ako utláčanie a lemovanie na manipuláciu s kovom do požadovaného tvaru a vlastností, s dôrazom na kvalitu toku zrna a redukciu materiálu. Je ideálne pre zložité, detailné diely s úzkymi toleranciami, vyniká vo výrobe zložitých a vysoko detailných dielov s úzkymi toleranciami.
Výsledkom kovania pomocou uzavretých zápustiek je jemnozrnná štruktúra, ktorá zlepšuje odolnosť materiálu proti únave. Tok zŕn má priamy vplyv na mechanické vlastnosti materiálu a určuje smer, ktorým spodné zrná tlačia alebo ťahajú, keď sú vystavené namáhaniu alebo únave. Zvyšuje odolnosť proti nárazu a únave, znižuje pravdepodobnosť zlomenia alebo prasknutia počas používania a zvyšuje ťažnosť a húževnatosť kovaných komponentov. Presnosť a jednotnosť pri kovaní v uzavretej zápustke pramení z vplyvu konštrukcie zápustky na konzistenciu produktu. Konštrukcia zápustiek v uzavretom zápustkovom kovaní zahŕňa návrh a výrobu zápustiek na tvarovanie kovu do zamýšľanej formy. Výroba zápustiek pre uzavreté zápustkové kovanie zahŕňa starostlivé dodržiavanie špecifikácií lisovania kovov. Opotrebenie zápustiek napríklad výrazne ovplyvňuje kvalitu povrchu výrobkov a životnosť zápustiek. Inovatívne návrhy zápustiek sú rozhodujúce pri riešení výziev pri kovaní v uzavretej zápustke.
Aplikácie a Moderné Trendy
Oblasti Využitia
Zápustkové kovanie sa používa ako aj v kusovej, tak aj v sériovej výrobe, kvôli jednoduchosti prípravy hotových výrobkov, ale týmto spôsobom sa môže docieliť aj dosť vysoká presnosť výkovkov. Týmto spôsobom už môžeme vyrábať súčiastky na hotovo. Vzhľadom na vysoké náklady na zápustky sa tento proces týka hromadnej výroby výrobkov najčastejšie pre automobilový alebo strojársky priemysel. Odvetvia od automobilového až po letecký priemysel a aplikácie, ako sú ozubené kolesá a ojnice, ukazujú všestrannosť kovania v uzavretej zápustke. Ozubené kolesá vyrábané kovaním v uzavretej zápustke sa často používajú v automobilovom sektore a rôznych priemyselných prostrediach. V zložitom a fascinujúcom svete modernej výroby stojí uzavreté zápustkové kovanie vysoko ako proces, ktorý spája presnosť, silu a dôslednosť pri vytváraní vysokovýkonných komponentov. Od svojej úlohy v automobilovom, leteckom a železničnom priemysle až po jeho použitie pri vytváraní širokej škály produktov, uzavreté zápustkové kovanie hrá v našom každodennom živote rozhodujúcu úlohu. Zápustkové kovanie je použiteľné pre polotovary až do hmotností v stovkách kilogramov. Pri menších hmotnostiach a jednoduchých tvaroch výkovku z dobre tvárnych materiálov je možné kovať aj bez predohrevu. Oceľ sa nevymačkává a drží tvar aj pri intenzívnom zaťažení, čo je kritické pri bránach so šírkou až 14 metrov.
Automatizácia a Budúcnosť
Vzhľadom na nebezpečné pracovné podmienky časť operácií vykonávajú manipulátory a priemyselné roboty. Rastúce využívanie pokročilých technológií, ako je robotika, prispieva k silnému tempu rastu približne 5.4 % v prognózovanom období. Očakáva sa, že automatizácia a aditívna výroba budú mať podstatný vplyv na kovanie v uzavretej zápustke, čím sa vyrieši súčasný nedostatok pracovnej sily a zvýši sa prevádzková efektivita. Technologický pokrok v kovaní v uzavretej zápustke umožnil zvýšenú produktivitu, presnosť a kontrolu kvality a zároveň znížil prestoje, náklady na pracovnú silu a riziká na pracovisku. Navyše, reakcia priemyslu na rastúcu potrebu ľahkých a palivovo úsporných komponentov podnietila inovácie.
Výzvy a Náklady
Určitou zápornou stránkou zápustkového kovania je komplikovanosť náradia - zápustky a ostrihovacieho náradia. Nevýhoda tohto spôsobu výroby je tiež príliš vysoká cena zápustky. Kovanie v uzavretej zápustke môže byť spočiatku drahé kvôli vysokým nákladom na zápustky.
tags: #rozdelenie #zapustkove #kovanie