Řezání uhlíkových vláken (CF) může být přesný a delikátní úkol, který vyžaduje správné nástroje a techniky. Při práci s tímto odolným materiálem je nezbytné zvolit metodu, která zajistí čistý řez a zachová strukturální integritu materiálu.
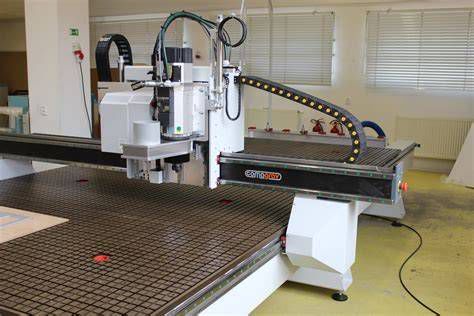
Ruční řezání: Základní metody pro menší projekty
Ruční řezání je vhodné pro menší projekty nebo v případech, kdy nejde v první řadě o extrémní přesnost. Mezi běžně používané nástroje patří:
- Pilka na železo: Vybavte ji ostřím s jemnými zuby určeným pro kompozitní materiály. Tloušťka pilového listu se obvykle pohybuje od 0,5 mm do 1 mm.
- Nářadí Dremel: Univerzální rotační nářadí s řeznými kotouči (tloušťka 0,8-1,0 mm). Díky variabilní regulaci otáček umožňuje přesnější a kontrolovanější řezy než ruční pilka.
- Úhlové brusky: Výkonný nástroj pro rychlé řezání plátů a panelů. Vyžaduje diamantový nebo karbidový kotouč, avšak při nesprávné manipulaci může kvůli vysokému teplu poškodit strukturu vláken.
- Přímočará a kopírovací pila: Vhodné pro zakřivené řezy a detailní práci. U kopírovací pily se tloušťka listu pohybuje kolem 0,3-0,5 mm.
Automatizované metody: CNC frézování a laserové řezání
Pro větší projekty a složité konstrukce nabízejí automatizované metody výrazně vyšší kontrolu a opakovatelnost.
CNC frézování
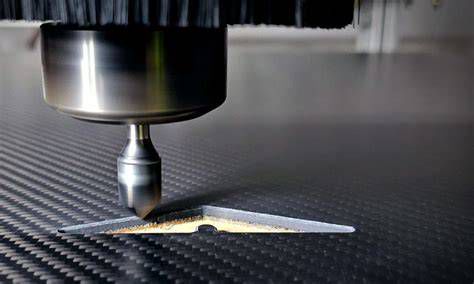
CNC frézy využívají rotační nástroje, které odebírají materiál s přesností v rozmezí 0,1 mm až 0,01 mm. Výhodou je vysoká rychlost a možnost vyrábět identické díly pro hromadnou produkci. Klíčovým prvkem jsou správně zvolené koncové bity.
Laserové technologie
Laserové řezačky přinášejí revoluci v přesnosti a flexibilitě. Mezi dostupnými technologiemi vynikají modré laserové hlavy (např. od Opt Lasers) a CO2 lasery.
- Modré laserové hlavy: Jsou považovány za nejlepší volbu. Pracují s vlnovou délkou 440-450 nm a jsou 4-5krát energeticky účinnější než CO2 lasery. Poskytují čisté řezy s minimální tepelně ovlivněnou zónou.
- CO2 lasery: Jsou všestranné, ale méně přesné. Plýtvají 95-96 % dodané energie a generují více tepla, což může vést k roztřepení hran a degradaci pryskyřice.
- Vláknové lasery: Pro řezání uhlíkových vláken jsou méně vhodné kvůli nadměrné produkci tepla, které může spálit polymerní matrici.
Dokáže můj 80W C02 laser řezat uhlíková vlákna?!
Srovnávací tabulka metod řezání
| Metoda | Přesnost | Hlavní výhoda | Opotřebení nástroje |
|---|---|---|---|
| Ruční nástroje | Nízká | Dostupnost | Vysoké |
| CNC frézy | Vysoká | Opakovatelnost | Vysoké |
| Modré lasery | Extrémní | Bezkontaktní proces | Žádné |
Bezpečnost a kalibrace
Při řezání uhlíkových vláken je nejdůležitější bezpečnost. Ruční nástroje produkují jemný, škodlivý prach, proto je nutné používat masky, rukavice a ochranné brýle. U laserových metod je zásadní systém odsávání vzduchu a používání brýlí s odpovídající vlnovou délkou.
Pro dosažení nejlepších výsledků s laserem je nutné správné nastavení pracovní vzdálenosti (WD). Obvykle se laserová hlava nastavuje na pracovní vzdálenost sníženou o polovinu tloušťky materiálu. U tenkých desek lze toto ohnisko doladit pro dosažení maximální čistoty řezu.